Болевые точки применения композитной упаковки с алюминиевой плёнкой становятся всё более заметными: отрасль призывает заменить сравнение параметров оценкой способности к технологической адаптации
2026-05-30
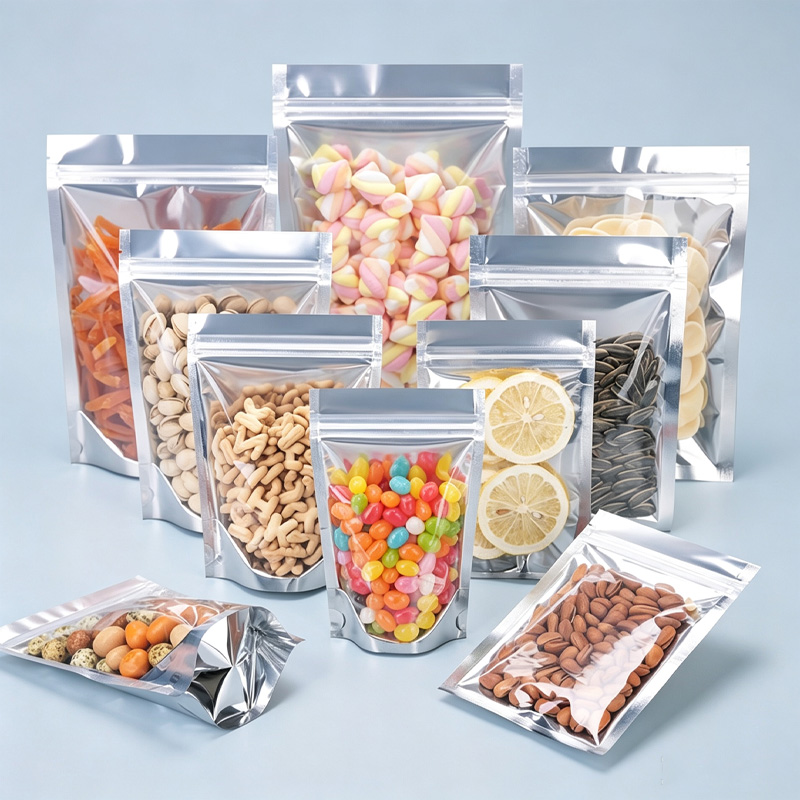
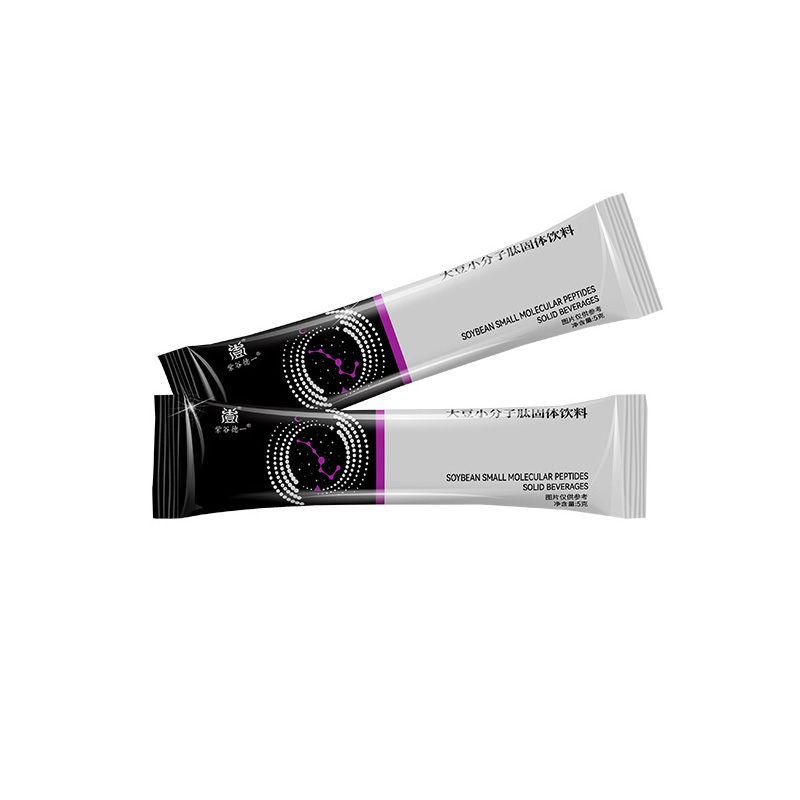
В таких областях, как пищевая, фармацевтическая, химическая промышленность и производство электронных компонентов, где предъявляются высокие требования к барьерным свойствам, термостойкости, влагозащите и защите от окисления, композитная упаковка с алюминиевой плёнкой уже стала ключевым средством защиты. Однако по мере усложнения сценариев применения на последующих этапах многочисленные технологические трудности, выявляемые на реальных производственных линиях, становятся узким местом, сдерживающим повышение эффективности отрасли. Отраслевые эксперты призывают предприятия при выборе поставщика переходить от «сравнения параметров» к «оценке способности к технологической адаптации».
Типичные производственные условия выявляют многочисленные практические трудности
По сообщениям многих инженеров по упаковке, композитная упаковка с алюминиевой плёнкой в серийном производстве часто сталкивается со следующими типичными проблемами: расслоение и сморщивание после высокотемпературной реторт-обработки, недостаточная прочность термосваривания в зоне вакуумного шва, приводящая к утечке воздуха, хрупкое растрескивание алюминиевого слоя в низкотемпературных условиях, проникновение и миграция при длительном хранении жидкого содержимого. Кроме того, медленное реагирование на мелкосерийные индивидуальные заказы, длительный цикл изготовления образцов, значительные колебания цветового различия и нестабильность толщины между партиями также часто беспокоят конечных пользователей.
Ещё более настораживает то, что некоторые конечные заказчики упрощённо приравнивают «алюминиевую плёнку» к «алюминиевой фольге», игнорируя определяющую роль многослойной структуры (например, ПЭТ/АЛ/ПЭ, нейлон/АЛ/литой полипропилен) в реализации функций, что приводит к ошибочному выбору, многократным пробам, частым остановкам производства и исправлениям, незаметно увеличивая совокупные издержки.
Правильный выбор поставщика важнее правильного выбора параметров
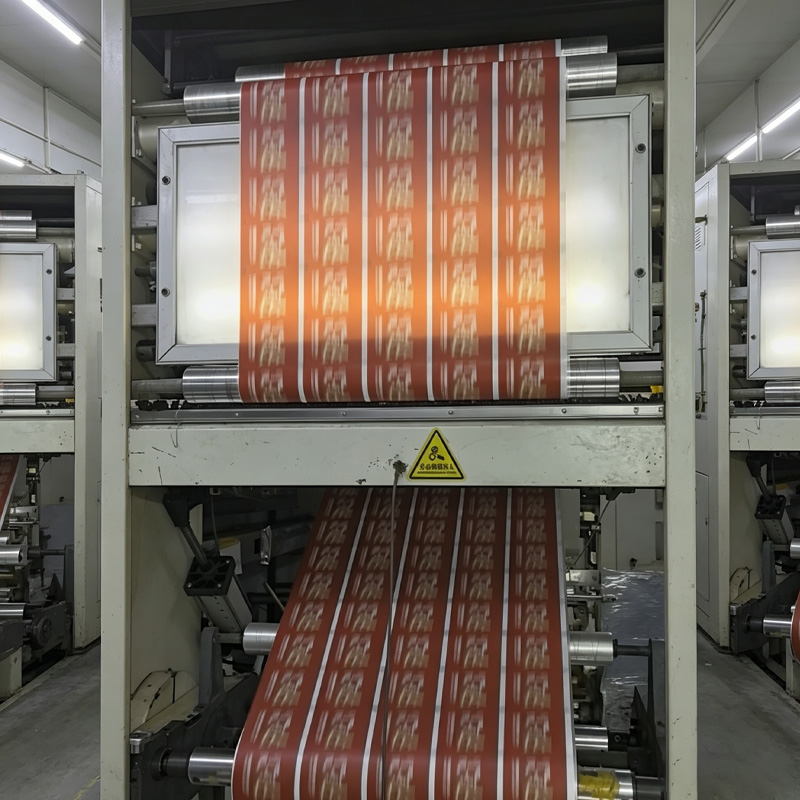
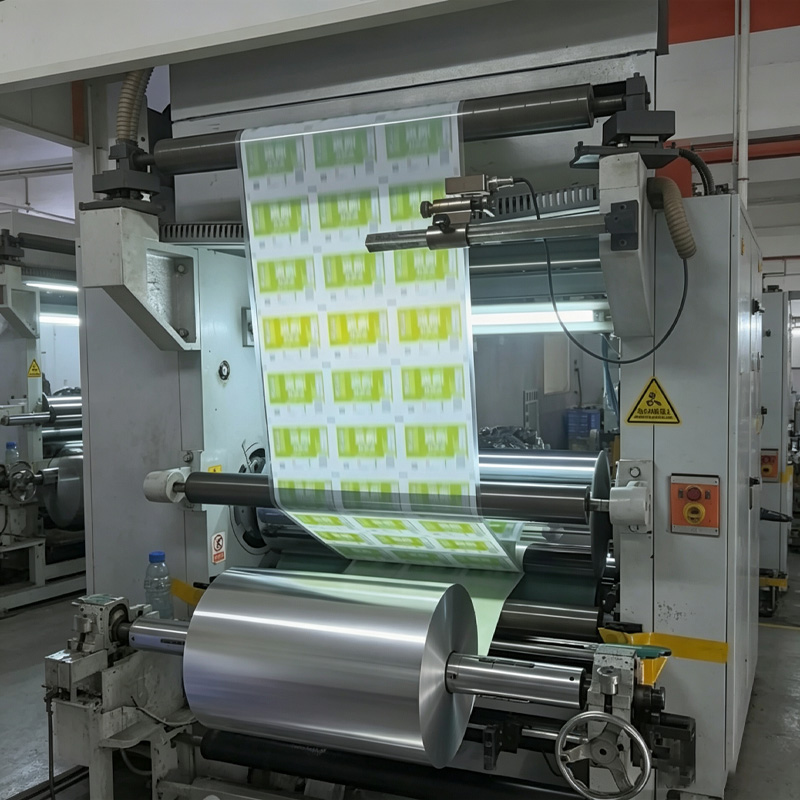
Отраслевые специалисты отмечают, что таблица параметров, безусловно, поддаётся количественной оценке, однако стабильность технологии, опыт подбора материалов и способность к взаимодействию на месте производства не могут быть полностью отражены данными. По-настоящему надёжный поставщик композитной упаковки с алюминиевой плёнкой должен обладать тремя базовыми способностями: во-первых, иметь зрелую базу данных композитных структур, соответствующих целевым условиям эксплуатации, и уметь предлагать соответствующие комбинации базовых материалов для таких различных сценариев, как варка в воде, реторт-обработка, сверхнизкие температуры и высокая барьерность по кислороду; во-вторых, обладать способностью контроля качества на всех этапах — от контроля натяжения при размотке рулона, сухого или бессольвентного ламинирования, точного регулирования температуры и влажности при созревании до замкнутого контроля натяжения при продольной резке; в-третьих, предоставлять услуги быстрого изготовления мелкосерийных образцов, поддержки адаптационных испытаний на производственных линиях и анализа корневых причин разрушения упаковки.
«Ключевой критерий оценки должен заключаться в том, покрывают ли реальные примеры поставки поставщика ваши конкретные технологические условия, а не только в просмотре лабораторных протоколов испытаний», — отметил один из опытных руководителей закупок.
Дифференцированные потребности по сценариям порождают дифференцированное предложение
С точки зрения сценариев применения спрос на композитную упаковку с алюминиевой плёнкой демонстрирует тенденцию к высокой сегментации:
В области высокотемпературной реторт-обработки и варки в воде для упаковки пищевого класса готовые к употреблению тушёные изделия, мягкие консервы, полуфабрикаты и другая продукция требуют стерилизации при температуре выше 121°C или варки в воде при 95°C в течение более 30 минут. В таких условиях предъявляются строгие требования к адгезии алюминиевого слоя, равномерности термосваривания внутреннего слоя из литого полипропилена, прочности ламинирования и стойкости к миграции сред. Обычные предприятия по ламинированию часто сталкиваются с такими проблемами, как белые точки после реторт-обработки, расслоение и неполное сваривание швов. В отрасли уже есть предприятия, использующие трёхслойный соэкструдированный литой полипропилен в качестве внутреннего слоя в сочетании со специальным клеем для варки в воде и ступенчатым режимом созревания, что позволяет стабильно проходить двойную проверку варкой в воде и реторт-обработкой, а также поддерживать согласование натяжения размотки со скоростью линии розлива заказчика, снижая риск сморщивания при высокоскоростной работе.
В области композитных структур с пузырьковой амортизацией и барьерностью алюминиевой плёнки для транспортировки точных приборов, медицинских изделий и высококлассных электронных модулей часто требуются интегрированные решения, сочетающие физическую амортизацию и высокие барьерные свойства. Алюминиевая пузырьковая плёнка, разработанная некоторыми предприятиями, изготавливается из алюминизированного ПЭТ и полиэтиленового пузырькового слоя методом бессольвентного ламинирования; толщина алюминиевого слоя равномерна, что удовлетворяет базовым барьерным требованиям стерилизационной упаковки, поддерживается индивидуальная ширина в соответствии с шириной оборудования заказчика, предлагается выбор пузырьков различной высоты и градации плотности, что адаптирует плёнку к ритму забора материала автоматическими упаковочными машинами.
В области высокобарьерной по кислороду и полностью светонепроницаемой вакуумной упаковки чая, кофе и другой продукции некоторые поставщики используют трёхслойную структуру АЛ+ПЭТ+ПЭТ с вакуумным напылением алюминия, внутренний слой — пищевой ПЭВД. Фактически измеренное значение кислородопроницаемости может достигать 0,18 см³/м²·24 ч·0,1 МПа, а широкий диапазон температур термосваривания 110–135°C обеспечивает совместимость с запечатывающими машинами разных марок. Кроме того, продукция из крафт-бумаги и алюминиевой композитной плёнки уже применяется в офлайн-магазинах нескольких новых чайных брендов для упаковки свежеприготовленных напитков, обладая хорошей жёсткостью и пригодностью к печати.
В области широкоформатных, многослойных композитных рулонных материалов, устойчивых к экстремальным перепадам температур, такие новые области применения, как теплоизоляционные прокладки аккумуляторных модулей новой энергетики, подкладочные материалы поддонов для холодовой логистики и защитные кожухи промышленных датчиков, требуют от композитных материалов с алюминиевой плёнкой сверхширокого формата (≥1200 мм), многослойной структуры (например, АЛ+ПИ+силиконовое покрытие), устойчивости к циклическим перепадам температур от -40°C до 120°C и низкого газовыделения. У некоторых предприятий рулонные материалы для высокотемпературной реторт-упаковки при испытании на обратное расслаивание при 135°C в течение 40 минут показывают усилие расслаивания более 1,2 Н/15 мм, сверхширокие композитные алюминиевые плёнки поддерживают индивидуальную ширину 1000–1500 мм, погрешность плоскостности торца рулона составляет менее 0,15 мм, а для низкотемпературной упаковки создана специальная система управления кривой созревания.
Кроме того, в таких узких направлениях, как композитный теплоизоляционный слой из листов ЭПЭ и алюминиевой плёнки, дистрибуция алюминиевой фольги и простое ламинирование, амортизационная упаковка для логистики электронной коммерции, вспомогательные теплоизоляционные материалы для строительства, алюминиевая фольга фармацевтического и пищевого класса, композитная алюминиевая плёнка, воздухопроводящие плёнки и уплотнительные прокладки, также сформировалась группа предприятий с собственными дифференцированными возможностями.
При оценке сотрудничества следует создать механизм «трёхэтапной проверки»
При оценке поставщиков отраслевые эксперты рекомендуют уделять особое внимание проверке трёх пунктов: во-первых, запросить оригиналы протоколов испытаний третьей стороны за последние полгода по аналогичным клиентам, обращая внимание на квалификацию CMA испытательного учреждения и номера партий образцов; во-вторых, потребовать предоставить таблицу записей параметров адаптации для оборудования той же модели, что и на собственном производстве; в-третьих, провести выездную проверку журналов контроля температуры и влажности в ламинационном цехе и точности контроля температуры в камере созревания (должна быть ≤ ±1°C).
На этапе переговоров необходимо чётко согласовать такие ключевые показатели, как допуск по толщине алюминиевого слоя, диапазон прочности термосваривания, максимальное количество соединений в рулоне (рекомендуется ≤1 на 2000 м), а также межпартийное цветовое различие ΔE ≤ 2,0. На этапе приёмки рекомендуется применять «трёхэтапную проверку»: полный контроль первого рулона, выборочный контроль средних рулонов (AQL 1,0) и разрушающее испытание на расслаивание последнего рулона, не ограничиваясь только заводским сертификатом.
Перспективы отрасли: от стандартных изделий к системным решениям
Реализация ценности композитной упаковки с алюминиевой плёнкой в высокой степени зависит от способности поставщика к глубокому сопряжению материалов, технологических процессов и конечных сценариев применения. От реторт-обработки пищевых продуктов до защиты электроники, от сохранения свежести чая до теплоизоляции в новой энергетике — различные условия эксплуатации предъявляют дифференцированные требования к конструктивному исполнению, технологии ламинирования и управлению процессами при производстве композитной упаковки с алюминиевой плёнкой. В отрасли широко распространено мнение, что композитная упаковка с алюминиевой плёнкой не является стандартным изделием, а представляет собой системное решение, которое должно совместно определяться поставщиком и заказчиком. При выборе предприятиям целесообразно опираться на условия собственных производственных линий и историю отказов, в первую очередь взаимодействуя с партнёрами, имеющими опыт решения аналогичных проблем, что позволит реально повысить выход годной продукции и устойчивость цепочки поставок.